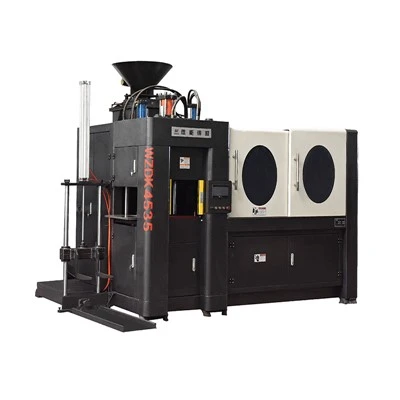
Celková konštrukcia stroja s plášťovým jadrom pozostáva predovšetkým zo zostavy stĺpov, jednotky na nastreľovanie piesku, zostavy rámu formy a ďalších komponentov. Celý rám formy je namontovaný na základni pomocou ľavej a pravej podpornej dosky, pričom pohyblivá doska formy sa posúva pozdĺž vodiacich stĺpikov, aby sa vykonalo zatváranie a otváranie formy. Mechanizmus otáčania využíva pneumatický valec na pohon hrebeňa, ktorý zaberá ozubené koleso na nosnej doske, čo umožňuje automatické otáčanie o 180 stupňov; táto akcia vysype prebytočný nevytvrdený piesok, aby sa vytvorilo jadro plášťa, proces, ktorý ušetrí približne 40 % piesku potiahnutého živicou.
Riadiaci systém využíva PLC (ako je Mitsubishi PLC z Japonska), ktorý umožňuje nastaviteľné parametre procesu a automatické riadenie teploty formy; podporuje plne automatické, jednocyklové automatické a manuálne prevádzkové režimy a obsahuje rozhranie človek-stroj (HMI).
Niektoré modely pieskovacej jednotky (napríklad séria Z95) sú vybavené dvojčinnou funkciou fúkania piesku, ktorá funguje na hornom aj spodnom povrchu.
Pokiaľ ide o vylepšenia kľúčových komponentov, zaviedli sa pieskovacie dosky s nastaviteľnou stredovou vzdialenosťou trysiek. Táto konštrukcia umožňuje, aby sa stredová vzdialenosť medzi tryskami na nastreľovanie piesku na doske voľne nastavovala, čím sa eliminuje potreba výmeny dosky pri výmene formy; to efektívne znižuje náklady na výrobu formy, skracuje čas výmeny formy a zvyšuje efektivitu výroby.