Stláčací lisovací stroj
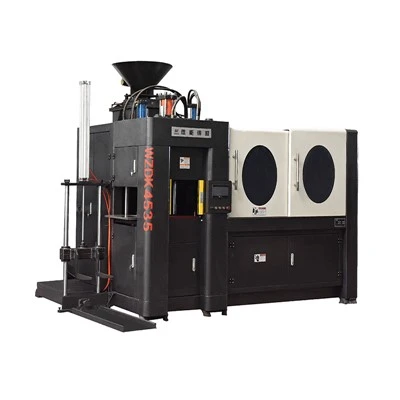
Tento stroj zhutňuje formovací piesok v banke pôsobením tlaku prostredníctvom stláčacej hlavy alebo samotného vzoru pomocou pneumatickej alebo hydraulickej sily. Aplikovaný tlak sa typicky pohybuje od 0,25 do 0,4 MPa. Nevýhodou tohto typu stroja je, že piesková forma je menej kompaktná v oblastiach najvzdialenejších od povrchu aplikácie tlaku. Začiatkom 50-tych rokov sa objavili vysokotlakové formovacie stroje, ktoré dodávajú tlaky presahujúce 0,7 MPa cez povrch formy. Ich stláčacie hlavy sa dodávajú v rôznych konfiguráciách, ako napríklad ploché, tvarované a viachlavové (viacnásobné stláčacie pätky); najpoužívanejší je vysokotlakový viachlavový typ. V strojoch s viacerými hlavami je stláčacia hlava rozdelená na početné malé, vertikálne pohyblivé bloky - alebo "hlavy" - a pomocou hydraulických valcov sa vytvára vysoká lisovacia sila. Počas zhutňovania každá hlava vyvíja tlak úmerný výške vzoru pod ňou (tj hrúbke vrstvy piesku), výsledkom čoho je forma s vysokou, rovnomernou kompaktnosťou a tvrdosťou. Tieto stroje sú vybavené mikrootrasovými mechanizmami, ktoré im umožňujú zvládnuť zložité vzory. Typicky majú štvorstĺpcovú štruktúru a sú dostupné v konfiguráciách s jednou alebo dvoma stanicami. Na prispôsobenie sa malo až strednosériovej výrobe často obsahujú zariadenia na rýchlu zmenu vzoru, ktoré umožňujú zámenu vzoru bez zastavenia prevádzky stroja. Vysokotlakové viachlavové formovanie umožňuje výrobu pieskových odliatkov s tenkými stenami, presnými rozmermi a hladkými povrchovými úpravami.
Otrasový lisovací stroj
Tieto stroje sú kategorizované na štandardné typy nárazov a typy mikrootrasov. Banka a vzor sú pripevnené k stolu stroja; zhutňovanie závisí od zotrvačnosti zŕn piesku, keď stôl padá a naráža na základňu nákovy. Tieto stroje vytvárajú značný hluk a vyrábajú formy so slabým zhutnením v horných častiach; v dôsledku toho boli do značnej miery nahradené lisovacími strojmi s mikro-trhaním.
Tvarovací stroj s lisovaním
Použitím stláčania na formu, ktorá už bola zhutnená otrasom, možno dosiahnuť formu s rovnomerným zhutnením zhora nadol. Bežne sa používa lisovací stroj s mikro-trhaním; funguje tak, že pracovný stôl spadne na plávajúcu nárazovú dosku, aby sa formovací piesok jemne trhal a predkompaktoval, po čom nasleduje záverečná operácia stláčania. Mikrotrhanie využíva vysokofrekvenčné (500 – 1000 cyklov/min) a nízkoamplitúdové (5 – 25 mm) vibrácie, ktoré nahrádzajú nízkofrekvenčné (60 – 120 cyklov/min) a vysokoamplitúdové vibrácie, ktoré sa vyskytujú v tradičných stláčacích strojoch. Formy vyrábané týmto typom stroja sú vysoko kvalitné a stroj má relatívne nízke požiadavky na podopretie základov.
**Funovací lisovací stroj**
Tento stroj používa stlačený vzduch na rovnomerné vyfukovanie formovacieho piesku do banky na predbežné zhutnenie, po ktorom nasleduje použitie tlaku na konečné zhutnenie. Bežné typy zahŕňajú beztlakové vyfukovacie stroje s vertikálnym delením a vyfukovacie stláčacie stroje s horizontálnym delením baniek. Vertikálne deliace stroje bez baniek nepoužívajú banky; piesok sa fúka priamo do formovacej komory obsahujúcej modelovaciu dosku. Ponúkajú vysokú rozmerovú presnosť a produktivitu – keďže dutiny formy existujú na oboch stranách formy – hoci nastavenie jadra je pomerne ťažké a existujú prísne požiadavky na kvalitu piesku. Stroje na odstraňovanie vodorovných deliacich baniek používajú na formovanie banky; forma sa zmontuje a banka sa po zhutnení vyberie, čím je nastavenie jadra pohodlnejšie pri zachovaní vysokej produktivity.
**Sand Slinger**
Tento stroj používa rotujúce čepele na hádzanie chumáčov piesku, čím sa forma zhutňuje. Odstreľovače piesku sa vyznačujú súčasným plnením a zhutňovaním piesku, jednoduchou a ľahkou konštrukciou a silnou prispôsobivosťou. Čepele sú však náchylné na opotrebovanie a produktivita je relatívne nízka.
**Plnoautomatický formovací stroj**
Plne automatické formovacie stroje sú navrhnuté tak, aby automatizovali proces výroby foriem a môžu integrovať technológie nárazového zhutňovania, lisovania a lisovania a vyfukovania [5]. Od roku 2026 ponúkajú tieto stroje vysokú produktivitu; Časy jedného cyklu pre niektoré modely sa pohybujú od 28 – 30 sekúnd alebo 26 – 28 sekúnd (okrem času nastavenia jadra), zatiaľ čo modely s dvoma stanicami môžu dosiahnuť čas cyklu 20 sekúnd (vrátane nastavenia jadra). Technológie fúkania pieskom predstavujú rôzne metódy, ako je fúkanie do strany a fúkanie zhora/spodu – na zlepšenie kvality a všestrannosti plnenia. Dizajn s dvoma stanicami umožňuje simultánne operácie lisovania a vkladania jadra, čím sa ďalej zvyšuje účinnosť. Zariadenie integruje inteligentné funkcie Industry 4.0, ako je diagnostika porúch a vzdialené monitorovanie. Jeho dizajn uprednostňuje jednoduchosť používania a bezpečnosť a ponúka funkcie, ako je ovládanie jedným dotykom a pohodlná stanica na nastavenie jadra.